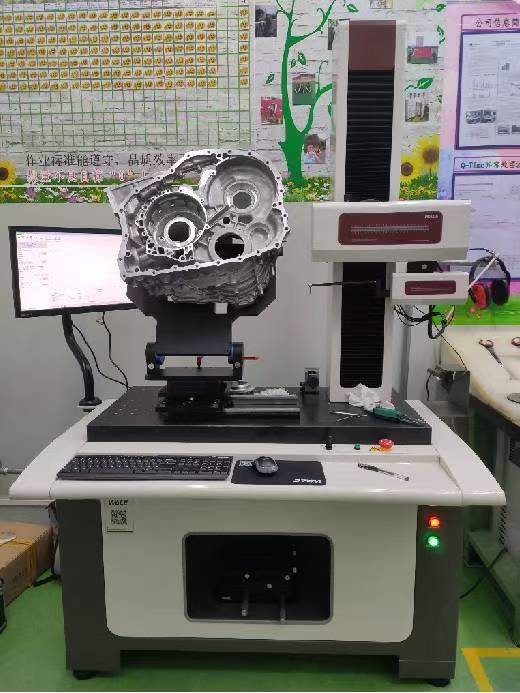
粗糙度轮廓仪产品说明介绍
一、产品概述
粗糙度轮廓仪是一种用于测量工件表面粗糙度和轮廓形状的精密计量仪器,又称表面粗糙度仪、轮廓测量仪或粗糙度轮廓测量一体机。它通过高精度传感器触针在被测表面上滑动,采集表面微观几何形状数据,经数据处理系统分析计算,得出表面粗糙度参数(如Ra、Rz、Rq等)和轮廓参数(如直线度、圆弧度、角度等)。粗糙度轮廓仪是机械制造、汽车零部件、轴承、模具、航空航天、电子、医疗器械等行业质量控制和精密测量不可或缺的关键设备。
粗糙度轮廓仪属于精密计量仪器的一种,与光学测量仪器、三坐标测量机相比,其最大的特点是测量精度高、分辨率高、测量范围广、功能集成、操作简便、适应性强。粗糙度轮廓仪可同时测量表面粗糙度和轮廓形状,一机多用,减少设备投资和测量时间。粗糙度轮廓仪广泛应用于车间现场和计量室,是机械加工质量控制和产品验收的重要工具。
根据测量原理的不同,粗糙度轮廓仪主要分为触针式粗糙度轮廓仪和光学式粗糙度轮廓仪两大类。触针式粗糙度轮廓仪采用金刚石触针接触测量,精度高、稳定性好,适用于大多数金属和非金属表面;光学式粗糙度轮廓仪采用激光或白光干涉测量,非接触、速度快,适用于软材料和精密表面。根据结构形式的不同,可分为便携式粗糙度轮廓仪、台式粗糙度轮廓仪和在线式粗糙度轮廓仪。根据功能的不同,可分为单一粗糙度仪和粗糙度轮廓一体机。
二、工作原理与结构特征
粗糙度轮廓仪的核心工作原理基于触针扫描与数据处理。具体来说,它主要由以下六部分组成:
驱动箱:粗糙度轮廓仪的主体结构,内置驱动电机和导轨,带动传感器沿被测表面匀速滑动。驱动箱的导轨精度和运动平稳性直接影响测量精度。驱动箱通常采用花岗岩或铸铁基座,具有高刚性和热稳定性。
传感器(测头) :粗糙度轮廓仪的核心测量部件,由金刚石触针、传感器和信号处理电路组成。触针尖端半径通常为2μm或5μm,测量力通常为0.5~1.0mN。传感器将触针的垂直位移转换为电信号,经信号处理电路放大和滤波后输出。传感器是决定测量精度和分辨率的关键部件。
触针:传感器的核心部件,直接接触被测表面。触针通常采用金刚石材料,尖端半径极小,具有极高的硬度和耐磨性。触针的尖端半径和测量力直接影响测量精度和表面损伤程度。
数据处理系统:用于采集、处理和分析测量数据的系统,包括放大器、滤波器、A/D转换器和计算机软件。数据处理系统对传感器输出的电信号进行放大、滤波和数字化处理,计算粗糙度参数和轮廓参数。数据处理系统是粗糙度轮廓仪的核心,其性能决定测量精度和功能。
显示与操作界面:用于显示测量结果和操作仪器的界面,包括触摸屏、液晶显示屏和操作按键。显示与操作界面应直观易用,便于操作人员设置参数和查看结果。
测量平台与附件:用于固定被测工件的平台和附件,包括工作台、V形块、夹具和校准样板。测量平台应具有高刚性和热稳定性,确保测量稳定。附件可扩展测量功能,适应不同工件的测量需求。
测量时,将工件放置在测量平台上,调整传感器使触针接触被测表面。启动测量程序,驱动箱带动传感器沿被测表面匀速滑动,触针随表面微观起伏上下运动,传感器将位移转换为电信号。数据处理系统对电信号进行放大、滤波和数字化处理,计算粗糙度参数和轮廓参数,并在显示屏上显示测量结果。测量完成后,可打印报告或导出数据。
三、主要技术特点与优势
测量精度高:采用高精度传感器和金刚石触针,分辨率可达0.001μm,测量精度可达±(5~10)%。
测量范围广:可测量Ra0.005~100μm的粗糙度,满足从超精加工到粗加工的各种表面。
功能集成:可同时测量表面粗糙度和轮廓形状,一机多用,减少设备投资。
操作简便:触摸屏操作,界面直观,操作简单。
适应性强:可测量平面、圆柱面、圆锥面、球面、沟槽和孔等多种表面。
数据处理强大:可计算Ra、Rz、Rq、Rt、Rp、Rv等多种粗糙度参数和直线度、圆弧度、角度等轮廓参数。
测量速度快:单次测量仅需数秒至数十秒,效率高。
稳定性好:采用花岗岩或铸铁基座,刚性好、热稳定性好,测量稳定。
便携性强:便携式粗糙度轮廓仪体积小、重量轻,适用于车间现场测量。
四、选型与安装维护指南
选型要点:
测量精度:根据工件精度要求选择测量精度。一般加工选±10%;精密加工选±5%;超精加工选±2%。
测量范围:根据工件粗糙度范围选择测量范围。一般加工选Ra0.1~10μm;精密加工选Ra0.01~1μm;超精加工选Ra0.005~0.1μm。
测量功能:根据测量需求选择测量功能。仅需粗糙度选单一粗糙度仪;需粗糙度和轮廓选一体机。
测量平台:根据工件尺寸和形状选择测量平台。小工件选小型平台;大工件选大型平台;特殊工件选专用平台。
传感器类型:根据工件材料和表面选择传感器类型。一般材料选触针式;软材料和精密表面选光学式。
便携性:根据使用场合选择便携性。车间现场选便携式;计量室选台式。
数据处理:根据数据处理需求选择数据处理系统。需打印报告和导出数据选配计算机软件。
校准样板:确认是否配备校准样板,用于校准仪器精度。
安装与维护:
安装时,应确保仪器水平放置,基座固定牢固,避免振动。
安装时,应确保电源接线正确,接地良好。
使用前应检查触针是否完好,发现磨损或损坏及时更换。
使用前应使用校准样板校准仪器,确保测量精度。
使用时应根据工件材料和表面选择合适的测量参数,如测量速度、测量长度和滤波方式。
使用时应轻拿轻放触针,避免触针碰撞和损坏。
使用后应清洁触针和测量平台,去除灰尘和油污。
定期检查传感器和驱动箱,确保运行平稳、无振动。
定期校准仪器,确保测量精度。
定期更换触针,确保测量精度。
长期停用时,应妥善保管触针和传感器,防止损坏。
五、常见问题解答(FAQ)
Q1:粗糙度轮廓仪和单一粗糙度仪有什么区别?我该选哪个?
A: 两者区别显著。粗糙度轮廓仪可同时测量表面粗糙度和轮廓形状,功能集成、一机多用;单一粗糙度仪仅能测量表面粗糙度,功能单一。选择建议:需同时测量粗糙度和轮廓的场合选粗糙度轮廓仪;仅需测量粗糙度的场合选单一粗糙度仪。粗糙度轮廓仪功能更全,但成本较高。
Q2:粗糙度轮廓仪的测量精度如何?
A: 粗糙度轮廓仪的测量精度取决于传感器精度、触针尖端半径、驱动箱导轨精度和数据处理系统。一般测量精度为±(5~10)%,分辨率可达0.001μm。建议:根据工件精度要求选择合适的测量精度,不必盲目追求过高精度。定期校准仪器,确保测量精度。
Q3:粗糙度轮廓仪的触针多久更换一次?
A: 触针更换周期取决于使用频率和被测材料。一般使用频率下,触针寿命为1~2年。若发现触针磨损、破损或测量结果异常,应及时更换。建议:定期检查触针状态,发现磨损及时更换;使用时应轻拿轻放,避免碰撞;测量硬材料时应降低测量力。
Q4:粗糙度轮廓仪出现测量结果异常怎么办?
A: 测量结果异常可能由以下原因引起:触针磨损或损坏、传感器故障、驱动箱导轨污染、校准样板过期、测量参数设置不当。处理方法:更换触针;检查传感器,维修或更换故障件;清洁驱动箱导轨;重新校准仪器;重新设置测量参数。预防措施:定期检查触针和传感器;定期清洁驱动箱;定期校准仪器。
Q5:粗糙度轮廓仪可以测量哪些表面?
A: 粗糙度轮廓仪可测量平面、圆柱面、圆锥面、球面、沟槽和孔等多种表面。注意:不同表面的测量方法不同,应选择合适的测量平台和附件。小孔和深槽应选用专用测头;曲面应选用圆弧修正功能;斜面应选用角度修正功能。
Q6:粗糙度轮廓仪的测量速度如何?
A: 粗糙度轮廓仪的测量速度取决于测量长度、测量速度和数据处理时间。一般单次测量仅需数秒至数十秒。建议:根据工件批量和测量要求选择合适的测量速度。批量测量时可选用自动测量程序,提高效率。
Q7:粗糙度轮廓仪的维护保养怎么做?
A: 维护保养内容包括:使用后清洁触针和测量平台;定期检查传感器和驱动箱;定期校准仪器;定期更换触针;定期润滑驱动箱导轨。维护周期建议:每天清洁设备;每周检查触针和传感器;每月校准仪器;每季度检查驱动箱;每年全面检修一次。对于高频率使用的设备,应缩短维护周期。
六、结语
粗糙度轮廓仪作为精密计量仪器的关键设备,以其测量精度高、分辨率高、测量范围广、功能集成、操作简便、适应性强等卓越性能,在机械制造、汽车零部件、轴承、模具、航空航天、电子、医疗器械等行业的质量控制和精密测量中发挥着不可替代的作用。正确的选型、精心的安装以及科学的维护,是发挥其优良性能、延长使用寿命的关键。我们建议用户在实际应用中,严格遵循产品手册,并结合具体测量要求咨询专业技术人员,以确保粗糙度轮廓仪长期高效运行,为产品质量控制提供可靠的测量保障。